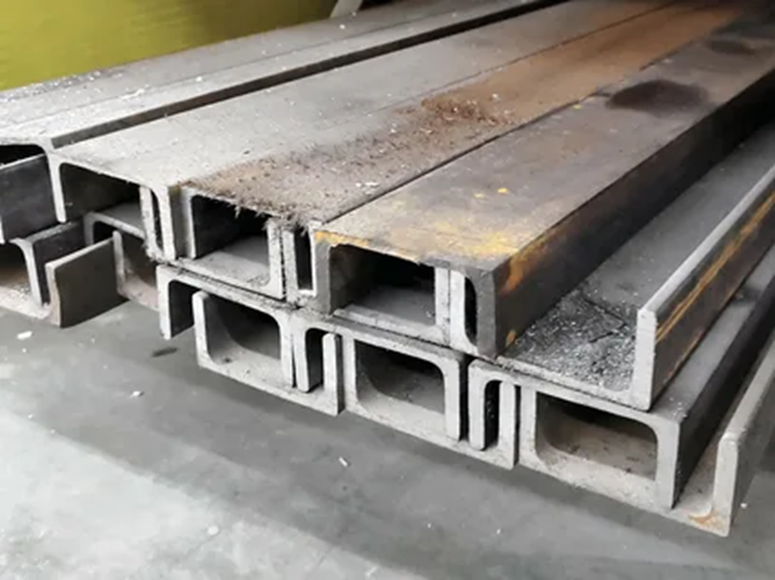
Горячекатанный швеллер – один из самых востребованных видов профильного металлопроката, который ценят за высокую прочность, устойчивость к изгибу и надежную работу под нагрузкой.
Благодаря технологии горячей прокатки он сохраняет стабильную геометрию и подходит для ответственных конструкций, где важны долговечность и предсказуемые характеристики.
Этот профиль применяют в строительстве и промышленности: при возведении каркасов зданий, перекрытий, колонн, усилении проемов, изготовлении рам, опор и металлоконструкций различного назначения. При выборе стоит учитывать типоразмер, марку стали и условия эксплуатации, а также возможность купить металлопрокат на СтройПартнер с проверенными параметрами и необходимыми документами.
Как изготавливают горячекатанный швеллер
Горячекатанный швеллер получают методом прокатки стальной заготовки при высоких температурах, когда металл находится в пластичном состоянии и легко поддаётся формоизменению. Такой способ позволяет сформировать профиль П-образного сечения с заданной геометрией полок и стенки, обеспечивая стабильность размеров и пригодность изделия для последующего монтажа и сварки.
Процесс горячей прокатки важен не только для придания формы, но и для формирования эксплуатационных качеств: сочетания прочности, пластичности и сопротивления ударным нагрузкам. Правильно выбранный режим нагрева и деформации влияет на структуру стали, снижает риск внутренних дефектов и повышает надёжность профиля в строительных и машиностроительных конструкциях.
Основные этапы производства
Исходной основой служит стальная заготовка (сляб или блюм), которую нагревают в печи до температуры, достаточной для активной пластической деформации. Затем металл последовательно пропускают через систему калиброванных валков: на ранних проходах заготовку вытягивают и приближают к требуемому сечению, а на чистовых проходах точно формируют стенку и полки швеллера, обеспечивая заданные радиусы закруглений и толщины.
После выхода из стана профиль охлаждают контролируемо (на рольгангах или охлаждающих линиях), чтобы избежать чрезмерных остаточных напряжений и коробления. Далее выполняют правку для устранения изгиба и винтообразности, режут в мерные длины и проводят контроль геометрии и качества поверхности. При необходимости швеллер дополнительно маркируют и подготавливают к транспортировке, сохраняя целостность кромок и точность формы.
- Нагрев заготовки для повышения пластичности и снижения сопротивления деформации.
- Черновая прокатка для вытяжки и предварительного формирования профиля.
- Чистовая прокатка для получения точной геометрии стенки и полок.
- Охлаждение, правка и резка для стабилизации формы и получения мерной длины.
Какие свойства формируются при прокатке
В ходе горячей деформации и последующего охлаждения в стали формируется более однородная структура по сравнению с исходной литой заготовкой: уменьшается выраженность литой неоднородности, структура становится более «рабочей» для восприятия нагрузок. Одновременно прокатка может вызывать направленность структуры (текстуру) и определённую анизотропию свойств, что учитывают при проектировании ответственных узлов и выборе ориентации элемента в конструкции.
Горячая прокатка также влияет на сочетание прочности и пластичности: при корректном режиме деформации и охлаждения повышается сопротивление изгибу и ударным воздействиям, а риск хрупкого разрушения снижается. Вместе с тем на свойства заметно влияют марка стали, суммарная степень деформации, температура конца прокатки и скорость охлаждения – эти параметры определяют величину зерна, уровень остаточных напряжений и устойчивость профиля к деформациям при эксплуатации.
- Прочностные характеристики: повышается несущая способность профиля за счёт уплотнения структуры и оптимизации зерна.
- Пластичность и вязкость: сохраняются на уровне, позволяющем швеллеру воспринимать динамические и ударные нагрузки.
- Стабильность геометрии: достигается сочетанием точной калибровки, правки и контролируемого охлаждения.
- Качество поверхности: зависит от режима нагрева и состояния валков; при корректной прокатке снижается вероятность поверхностных дефектов.