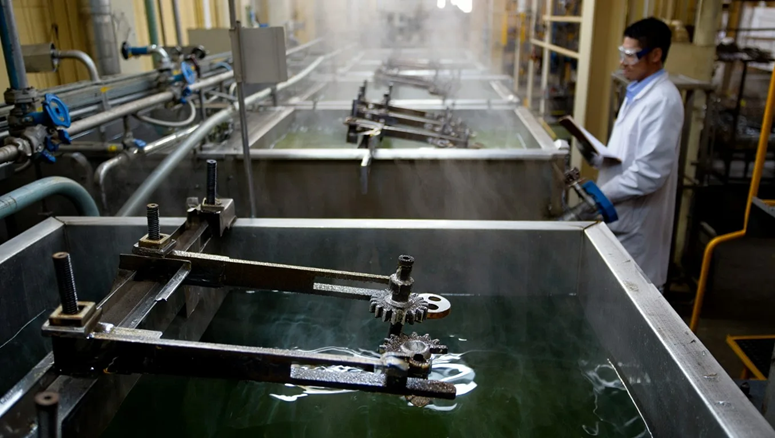
Фосфатирование деталей – один из ключевых методов химической подготовки поверхности, применяемый для повышения коррозионной стойкости, улучшения адгезии лакокрасочных покрытий и снижения трения при сборке.
Чтобы получить стабильный результат, важно соблюдать требования к исходному состоянию металла, режимам обработки и качеству растворов, а также учитывать назначение изделия и условия его эксплуатации – больше про металлообработку на https://smartcompletion.com/services_category/uslugi-po-metalloobrabotke/.
В статье рассмотрим основные правила выполнения процесса: подготовку поверхности (обезжиривание, травление, промывки), контроль параметров ванн (температура, кислотность, концентрация, время), требования к оборудованию и безопасности, а также критерии приемки покрытия – равномерность слоя, внешний вид и стойкость. Отдельное внимание уделим типовым ошибкам, влияющим на качество фосфатной пленки и срок службы последующих покрытий.
Порядок выборочного контроля и оформление приемки в серийном производстве
Нормативная приемка в серии обычно строится по принципу выборочного контроля с привязкой к партии и к устойчивости процесса. В ТД фиксируют: объем выборки, перечень обязательных проверок (внешний вид, масса/толщина, испытания по назначению), условия выдержки деталей после фосфатирования, а также требования к прослеживаемости (номер ванны, дата/смена, параметры режима, результаты анализов раствора). При выявлении несоответствий предусматривают регламент усиленного контроля, изоляцию партии и корректирующие действия по процессу (коррекция концентраций, температуры, времени, подготовки поверхности).
Для подтверждения соответствия критериям приемки применяют комбинацию методов контроля, закрепленную в нормативных документах предприятия:
- Визуальный контроль по установленным эталонам/образцам (или описанным признакам) на нормируемых поверхностях.
- Контроль массы/толщины покрытия по выбранной методике на контрольных образцах и/или деталях из партии.
- Функциональные испытания по назначению: проверка адгезии последующих покрытий, оценка коррозионной стойкости в установленной среде и длительности, контроль удержания консерванта (если применимо).
Результаты приемки оформляют записями в журналах/электронной системе качества и, при необходимости, протоколами испытаний. Нормативно важно, чтобы критерии были измеримыми (диапазоны, классы, допустимые дефекты), а процедуры – воспроизводимыми (единые методы, периодичность, условия проведения), поскольку именно это обеспечивает стабильное качество фосфатных покрытий в серийном выпуске.