Лазерная сварка применяется при изготовлении металлических корпусов, рам, трубных узлов и деталей с тонкими стенками. Технология требует точной настройки мощности, скорости движения и подачи защитного газа.
Ошибка в одном параметре приводит к прожогу, неполному провару или заметному изменению геометрии изделия.
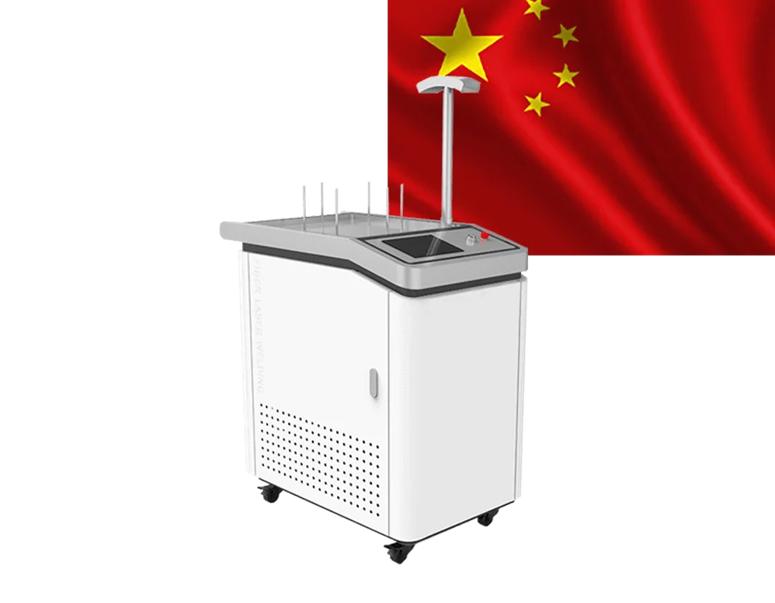
Перед тем как купить лазерный сварочный аппарат, специалисты определяют толщину металла, тип соединений и продолжительность сменной нагрузки. Для единичных заказов и серийного выпуска нужны разные решения. Также проверяют доступное напряжение, вентиляцию и место установки.
Данные для подбора
В техническом задании указывают материал деталей, диапазон толщин и длину шва за смену. Для нержавеющей стали, алюминия и конструкционной стали применяют разные режимы. Если предприятие сваривает углы, нахлёсты и стыковые соединения, это фиксируют отдельно.
При сравнении аппаратов проверяют:
- мощность лазерного источника;
- допустимую толщину металла;
- тип и длину сварочной головки;
- способ охлаждения;
- варианты подачи проволоки;
- набор защитных газов;
- доступность расходных элементов.
Ручная головка удобна при обработке крупногабаритных конструкций. Автоматизированная система подходит для повторяющихся швов с одинаковой геометрией. Выбор зависит от размеров изделий и количества операций за смену.
Подготовка рабочего места
Перед монтажом проверяют электросеть, вентиляцию, заземление и свободное пространство вокруг оборудования. Поверхности деталей очищают от масла, окалины и загрязнений. Зазор между элементами выдерживают по технологической карте. Даже хороший источник не компенсирует неровную сборку и неплотную подгонку кромок.
Оператор настраивает мощность, скорость движения, диаметр пятна и подачу газа на образце из того же материала. После пробного прохода оценивают ширину шва, глубину провара и наличие брызг. Режим записывают для повторных заказов.
Как снизить расходы
Учёт начинают с простых показателей: длины шва, времени операции, расхода газа и числа деталей, прошедших контроль. Если аппарат используется для разных материалов, данные ведут раздельно. Это помогает находить режимы, при которых сохраняется качество без лишнего расхода энергии и проволоки.
Периодически проверяют защитное стекло, сопло, линзу и систему охлаждения. Загрязнение оптики меняет размер пятна и снижает стабильность процесса. Расходные элементы держат в чистом сухом месте, а замену проводят по регламенту.
Для b2b-предприятия важна поддержка поставщика: обучение, консультация технолога, наличие запчастей и понятное сервисное обслуживание. Эти условия сокращают время запуска и помогают сохранить одинаковое качество швов при росте объёма заказов.